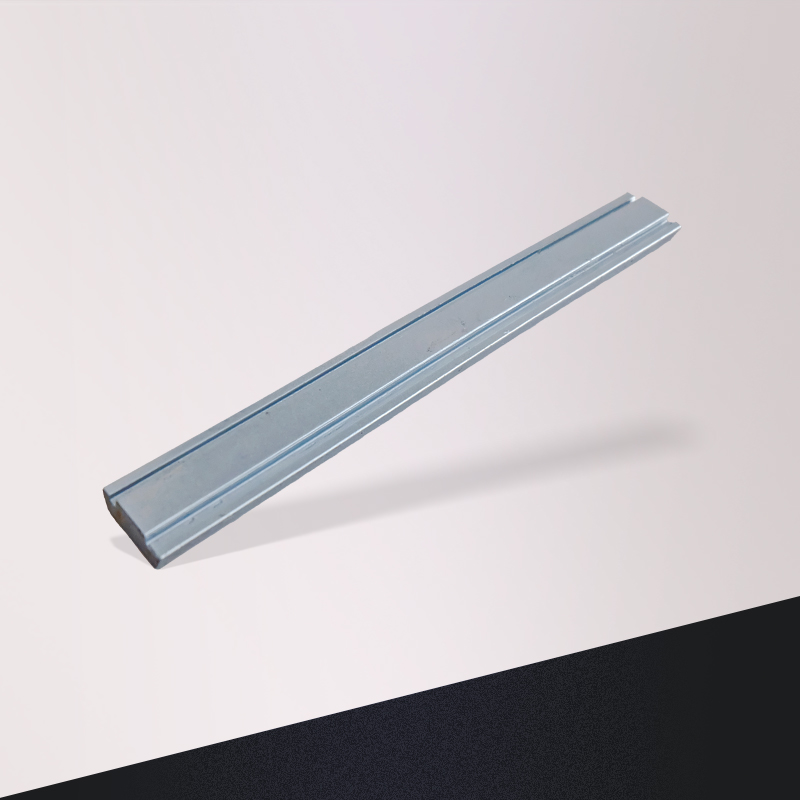
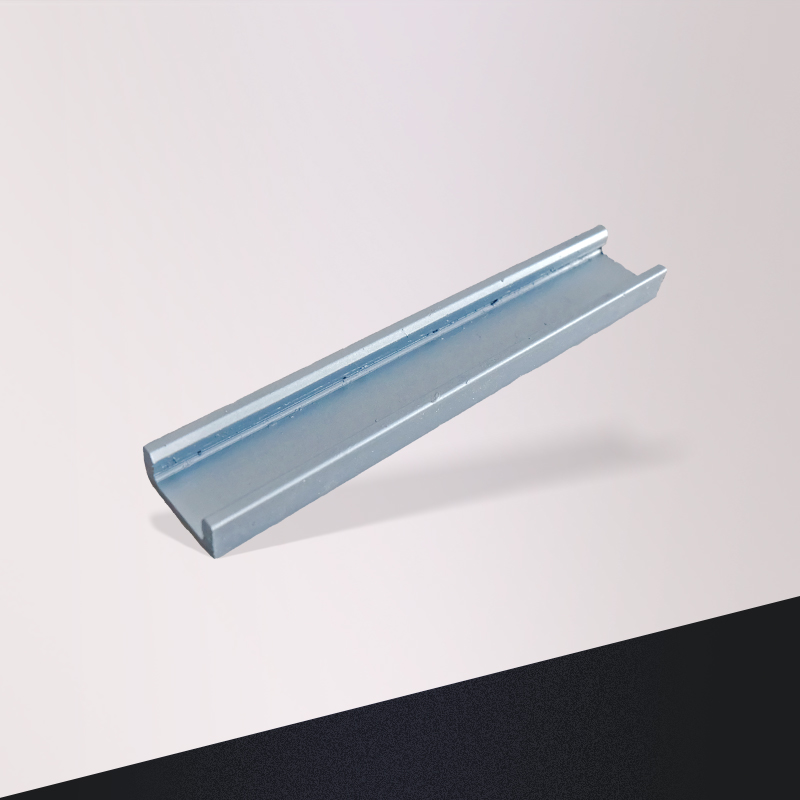
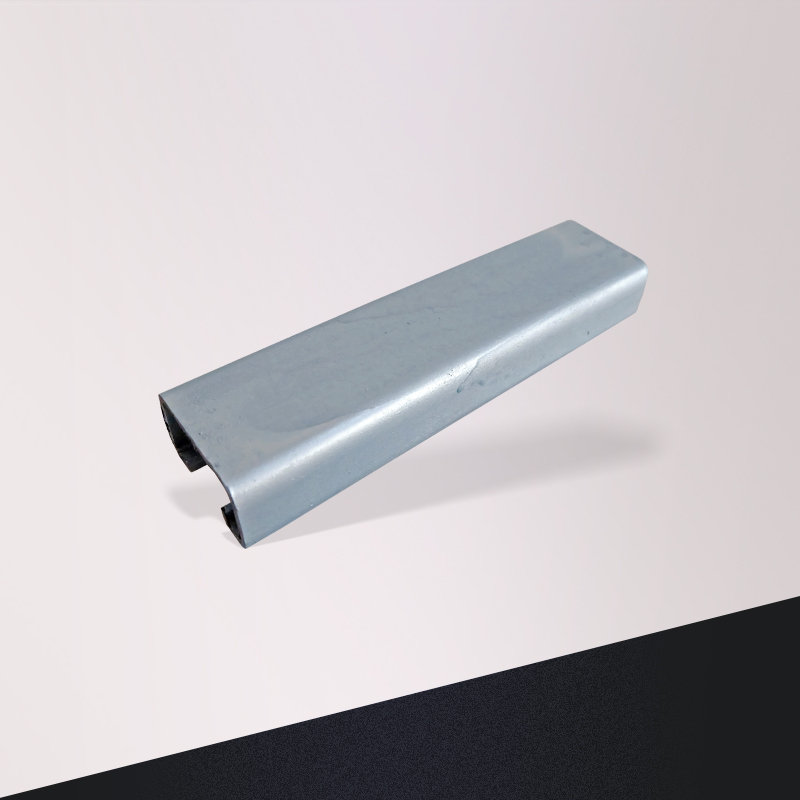
電梯導軌作為轎廂垂直運行的導向載體�����,整套系統(tǒng)由多段型材首尾拼接組裝而成�����。各分段構(gòu)件之間的尺寸偏差累積之后�����,會改變導軌整體導向軌跡�����,影響轎廂運行平穩(wěn)狀態(tài)�����。普通熱軋型材未經(jīng)塑形處理���,截面參數(shù)起伏區(qū)間較大�,同批次不同型材外形難以保持統(tǒng)一����,拼接位置容易出現(xiàn)高低錯位、側(cè)邊不齊等情況��,加大現(xiàn)場安裝調(diào)試難度���。電梯導軌部件專用冷拉鋼依托常溫拉拔成型工藝����,借助定型模具約束金屬形變范圍�����,收窄型材各項參數(shù)浮動區(qū)間,滿足導軌分段組裝的配套條件��。
閉環(huán)模具約束截面成型��,統(tǒng)一型材截面基礎參數(shù)�。冷拉加工階段,鋼材在外力牽引下勻速通過固定規(guī)格模具�,截面各邊輪廓同步受到限制,型材寬度��、厚度�����、側(cè)邊角度保持在較小浮動區(qū)間���。對比熱軋原料����,截面各處形變得到均衡管控��,減少單邊尺寸偏大或者偏小的現(xiàn)象。大批量產(chǎn)出的型材之間參數(shù)差距縮小�,分段導軌拼接時,對接位置過渡平緩����,降低錯位帶來的運行干擾���。
拉拔過程有序釋放表層應力�,減少后期尺寸異變���。金屬原料內(nèi)部存在軋制留存的殘余應力����,如果未經(jīng)妥善處理����,經(jīng)過裁切、鉆孔加工后容易出現(xiàn)輕微形變��,改變原有外形尺寸���。電梯導軌部件冷拉鋼在持續(xù)拉伸塑形過程中�,表層組織重新排布�,應力分布趨于均衡�����。型材完成生產(chǎn)后����,在常溫存放���、常規(guī)機械加工階段�����,外形不易出現(xiàn)自發(fā)變化��,出廠既定尺寸能夠長期維持�,保障裝配環(huán)節(jié)參數(shù)匹配���。
規(guī)整型材側(cè)邊平面�,適配導軌貼合組裝工況�����。導軌安裝時側(cè)邊需要與支撐構(gòu)件緊密貼合,型材側(cè)邊凹凸不平��、傾斜偏差過大��,會造成單點受力����。經(jīng)過冷拉成型的鋼材外表面平整連貫,側(cè)邊直線度良好�,多段型材拼接后導向面可以形成連續(xù)軌道�。轎廂導靴沿著軌道持續(xù)滑動時,受力分布均勻�����,弱化局部摩擦加劇的情況�����,適配電梯長期往復運行工況����。
適配自動化部件加工生產(chǎn)線。導軌構(gòu)件大多需要開展端面加工�����、定位孔加工等工序,原料尺寸波動過大�,會頻繁調(diào)整機床加工原點,拉長調(diào)試時長�。電梯導軌部件冷拉鋼單批次型材參數(shù)趨同,設備調(diào)試完成后可以持續(xù)開展裁切與機加工�,減少參數(shù)修正頻次。即便不同批次型材交替投產(chǎn)����,尺寸區(qū)間也能夠維持穩(wěn)定,便于構(gòu)件標準化批量生產(chǎn)���。
城市樓宇電梯保有量持續(xù)增長��,導軌相關構(gòu)件標準化生產(chǎn)需求不斷提升�����,拼接裝配的管控標準持續(xù)收緊��。尺寸浮動范圍偏大的原材料����,難以適配規(guī)模化電梯部件制造節(jié)奏����。電梯導軌部件冷拉鋼依托冷形變成型優(yōu)勢,穩(wěn)定型材截面參數(shù)�,縮小單根與批次之間的尺寸差異,持續(xù)適配導軌組件加工��、現(xiàn)場成套安裝的各項使用條件�����。

 微信號:聯(lián)系方式(頭部)(微信)

 手機號碼:潘立新 13706201799
 服務熱線:0512-52468216
 公司地址:常熟市辛莊鎮(zhèn)張家橋

 中文
 英文

 添加微信
 聯(lián)系我們
 電話咨詢